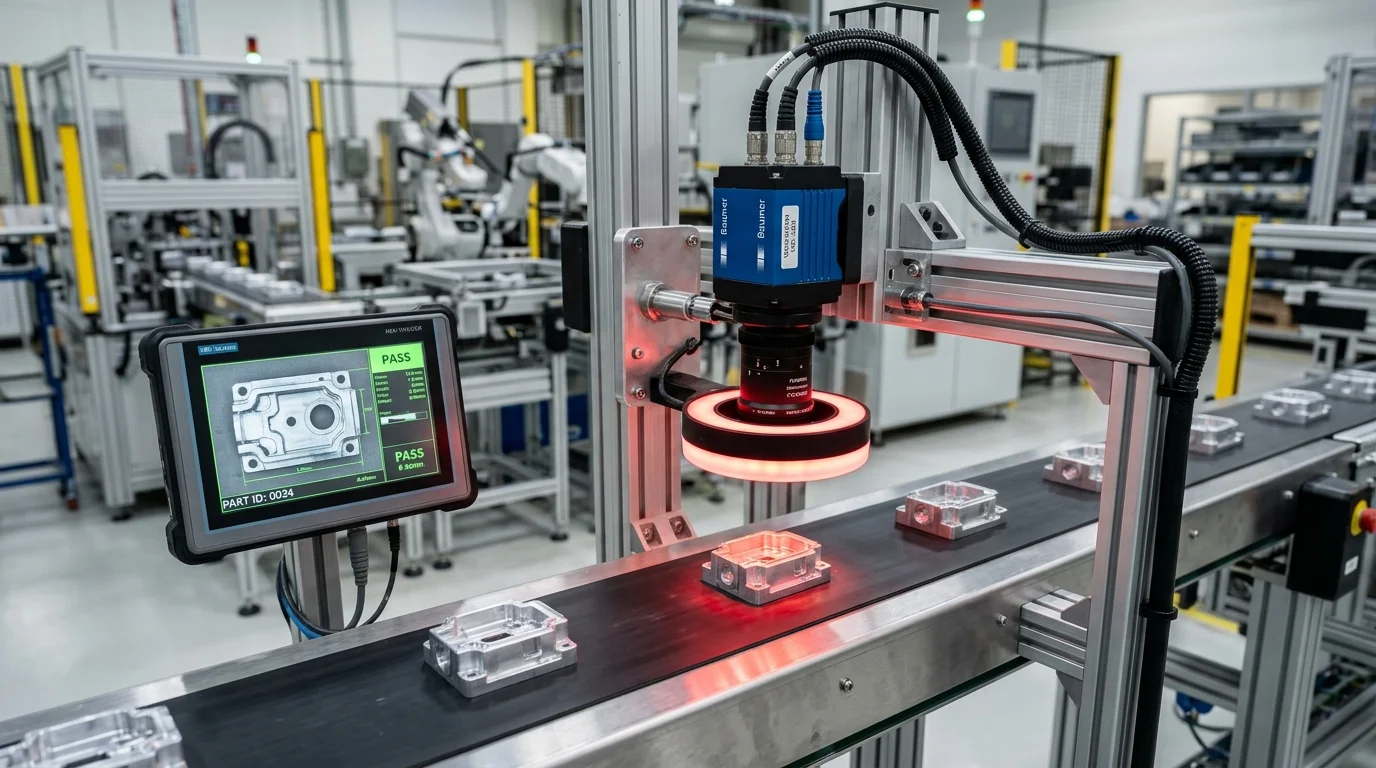
Kamera inspeksi industri (industrial inspection camera) adalah instrumen pencitraan digital terstandarisasi manufaktur yang menggabungkan sensor citra presisi, optik industri, pencahayaan terkontrol, dan perangkat lunak pemrosesan gambar untuk mengevaluasi kualitas komponen fisik secara otomatis pada jalur produksi. Sistem ini bekerja secara deterministik dalam skala milidetik untuk memastikan setiap produk yang keluar dari lini perakitan memenuhi kriteria toleransi yang ditetapkan sebelum didistribusikan ke konsumen.
Dalam ekosistem pabrik cerdas saat ini, pengawasan visual tidak lagi bergantung pada inspeksi manual manusia yang rentan terhadap faktor kelelahan, subjektivitas, dan keterbatasan kecepatan persepsi optik. Artikel ini mengupas tuntas pengertian dasar, fungsi operasional, mekanisme cara kerja dari sensor ke PLC, komponen penentu hasil pengujian, hingga panduan praktis memilih kamera inspeksi yang tepat untuk kebutuhan manufaktur Anda.
1. Apa Itu Kamera Inspeksi Industri?
Secara mendasar, kamera inspeksi industri bukanlah sekadar perangkat penangkap gambar statis sebagaimana kamera fotografi konsumen atau kamera keamanan (CCTV). Kamera inspeksi adalah bagian integral dari sistem optoelektronik yang dirancang kokoh (ruggedized) dengan sertifikasi proteksi industri (IP65/IP67) agar mampu beroperasi stabil selama 24 jam nonstop di lingkungan keras—tahan terhadap vibrasi mesin konveyor, debu partikulat, fluktuasi temperatur ekstrem, dan interferensi elektromagnetik (EMI).
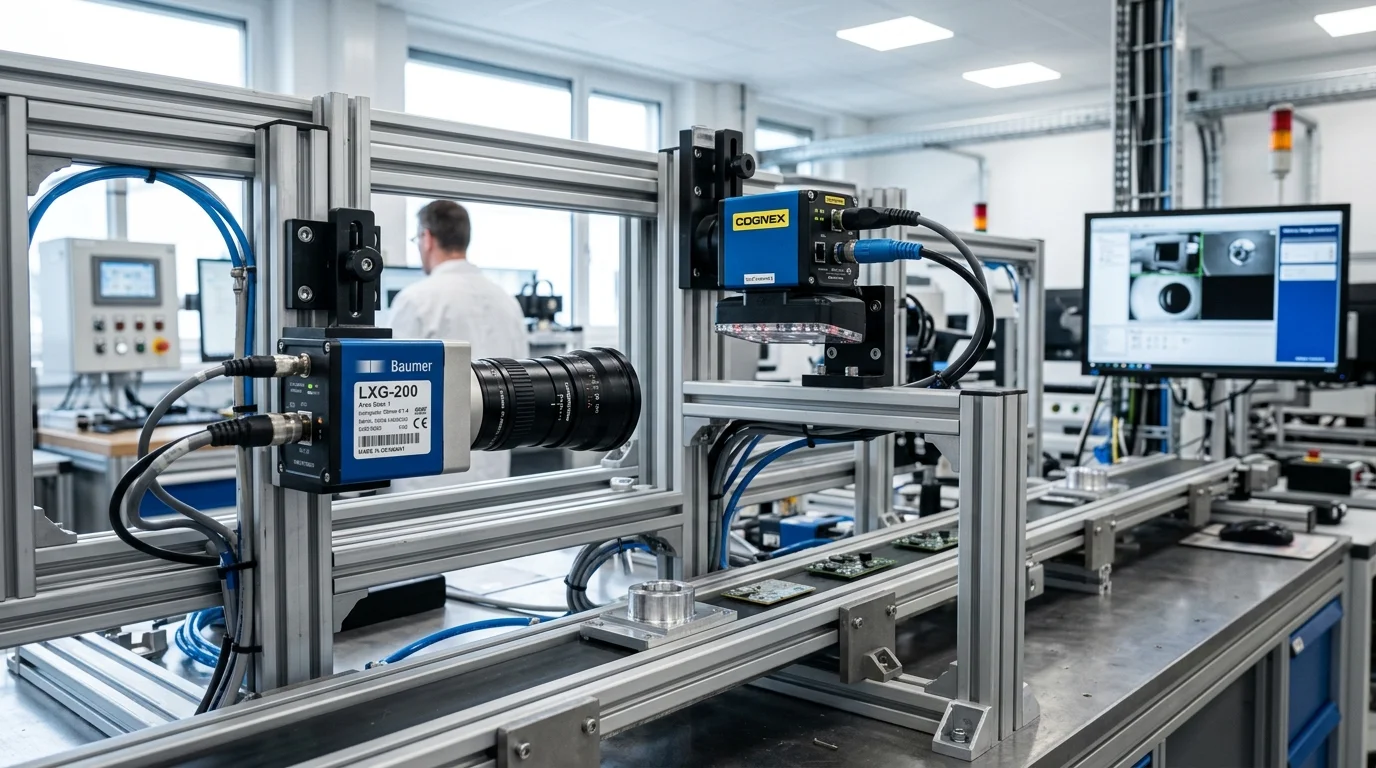
Penting untuk dipahami bahwa dalam penerapan nyata di pabrik, kamera inspeksi tidak bekerja sendirian. Sebuah sistem inspeksi visual industri lengkap merupakan kesatuan dari delapan sub-elemen yang saling bersinergi:
- Industrial Camera: Sensor optoelektronik (umumnya berbasis sensor CMOS dengan arsitektur global shutter) yang mengubah foton cahaya menjadi data piksel digital mentah (raw image) tanpa kompresi artefak.
- Industrial Lens: Lensa optik presisi rendah distorsi geometri (seperti lensa C-mount beresolusi optik tinggi atau lensa telecentric) untuk memfokuskan pantulan cahaya objek ke bidang sensor.
- Machine Vision Lighting: Sumber cahaya khusus (LED strobing berkecepatan mikrodetik) yang dirancang untuk menghasilkan kontras tajam antara fitur yang diperiksa dengan latar belakang.
- Trigger Sensor: Sensor optik photoelectric, laser sensor, atau proximity switch yang mendeteksi kehadiran fisik produk tepat pada posisi stasiun inspeksi.
- Vision Controller / Industrial PC: Unit komputasi berperforma tinggi tanpa kipas (fanless IPC) yang mengeksekusi algoritma analisis citra dalam tempo siklus yang sangat ketat.
- Vision Software: Platform perangkat lunak analitis yang memuat algoritma pemrosesan citra, mulai dari analisis tepi (edge detection), pencocokan pola geometris, hingga inferensi kecerdasan buatan (AI).
- Programmable Logic Controller (PLC): Pengendali logika utama pabrik yang menerima hasil keputusan biner dari kamera dan mengatur sinkronisasi pergerakan mesin.
- Reject Mechanism (Aktuator Penolak): Perangkat mekanis (seperti pneumatic pusher, blow-off nozzle udara bertekanan, atau drop-flap gate) yang secara fisik menyingkirkan produk cacat (NG) dari jalur utama konveyor.
Pelajari lebih lanjut mengenai integrasi menyeluruh ekosistem otomasi visual pada halaman sistem kamera inspeksi industri milik PT Berkah Solusi Mandiri.
2. Apa Fungsi Kamera Inspeksi Industri?
Kamera inspeksi industri menjalankan spektrum fungsi verifikasi kualitas yang luas di berbagai stasiun perakitan dan pengemasan. Berikut adalah fungsi-fungsi utama beserta contoh penerapannya di lantai pabrik:
A. Defect Detection (Deteksi Cacat Permukaan)
Mengidentifikasi cacat mikro pada permukaan material seperti goresan (scratch), retakan (crack), lubang halus (pinhole), gelembung udara, noda minyak, atau ketidakrataan cat. Contoh: Pada jalur stamping logam otomotif, kamera memindai permukaan plat body mobil untuk mendeteksi robekan mikro sebelum part masuk ke proses pengecatan (painting).
B. Presence / Absence Check (Verifikasi Keberadaan Komponen)
Memastikan bahwa seluruh komponen yang disyaratkan dalam suatu perakitan benar-benar hadir pada posisinya. Contoh: Pada lini perakitan elektronik, kamera memverifikasi keberadaan gasket karet pelindung air dan sekrup pengunci sebelum modul casing ditutup rapat.
C. Dimension Measurement (Pengukuran Dimensi Metrologi Presisi)
Melakukan pengukuran geometris tanpa kontak fisik langsung (non-contact metrology), mencakup diameter luar/dalam lubang, ketebalan part, sudut tekukan, hingga pitch ulir baut dengan akurasi sub-milimeter hingga mikron. Contoh: Mengukur diameter luar ring piston mesin untuk menjamin kepatuhan toleransi sebesar ±0,02 mm.
D. OCR / OCV (Optical Character Recognition & Verification)
Membaca dan memverifikasi keterbacaan teks yang dicetak pada kemasan produk seperti nomor batch produksi, tanggal kedaluwarsa (expiry date), dan label peringatan. Contoh: Di pabrik farmasi, sistem membaca kode inkjet pada botol sirup untuk memastikan teks tidak buram atau terpotong akibat printhead tersumbat.
E. Barcode & 2D DataMatrix Reading
Mendekode kode batang 1D dan matriks 2D (seperti QR Code dan kode DPM pada logam) berkecepatan tinggi sekaligus menilai kualitas cetakan kode (grading ISO/IEC 15415). Contoh: Pemindaian kode serialisasi laser pada blok silinder mesin untuk kebutuhan sistem ketertelusuran (traceability) perakitan.
F. Positioning & Robot Guidance (Pemandu Posisi Robot)
Menentukan koordinat posisi (X, Y, Z) dan sudut rotasi (θ) dari objek yang posisinya tidak beraturan di atas konveyor agar robot industri (SCARA, Delta, atau Articulated Arm) dapat mengambil (pick) dan menempatkan (place) produk secara akurat. Contoh: Pemanduan robot pick-and-place untuk menata biskuit dari oven ke tray kemasan.
G. Assembly Verification (Verifikasi Kebenaran Perakitan)
Memeriksa orientasi part yang benar, keselarasan pin konektor, dan kecocokan pasangan komponen majemuk. Contoh: Memeriksa polaritas pemasangan kapasitor elektrolit pada papan sirkuit Printed Circuit Board (PCB).
H. Color Inspection & Sorting (Pemeriksaan dan Sortir Warna)
Menganalisis keseragaman warna produk, saturasi pigmen, dan membedakan varian warna part yang serupa. Contoh: Memilah tutup botol minuman berdasarkan varian rasa (merah, biru, hijau) yang meluncur pada satu jalur konveyor cepat.
3. Bagaimana Kamera Inspeksi Industri Bekerja?
Prinsip kerja kamera inspeksi industri didasarkan pada siklus akusisi citra deterministik yang dieksekusi secara sinkron dengan alur mekanis pabrik. Keseluruhan tahapan ini umumnya berlangsung hanya dalam rentang waktu 10 hingga 50 milidetik per produk:
Keunggulan utama dari alur deterministik ini adalah kemampuan sinkronisasi hardware. Begitu sensor mendeteksi part, penembakan lampu dan pembukaan shutter terjadi dengan jeda jitter kurang dari 1 mikrodetik, memastikan gambar selalu diambil tepat di tengah bidang pandang tanpa terpengaruh sedikit fluktuasi kecepatan motor konveyor.
4. Komponen Kunci yang Menentukan Hasil Inspeksi
Tingkat keandalan sistem kamera inspeksi industri tidak ditentukan oleh satu komponen saja, melainkan kesesuaian parameter teknis antar komponen optik dan komputasi:
- Tipe Sensor Citra: Sensor CMOS industri modern menawarkan rentang dinamis tinggi (High Dynamic Range), sensitivitas cahaya prima, dan tingkat noise rendah untuk pemetaan kontras mikro.
- Resolusi Piksel: Jumlah piksel horizontal dan vertikal sensor menentukan batas terkecil cacat yang dapat dilihat. Resolusi harus dihitung agar cacat terkecil dipetakan oleh minimal 3 hingga 5 piksel.
- Tipe Shutter (Global Shutter vs Rolling Shutter): Pada benda bergerak, penggunaan global shutter wajib hukumnya untuk mencegah distorsi bengkok pada objek yang melaju kencang.
- Lensa Optik (Focal Length & Aperture): Menentukan besaran bidang pandang (FOV) dan kedalaman fokus (Depth of Field). Lensa berkualitas buruk akan menghasilkan aberasi kromatik dan blur pada tepi gambar.
- Geometri Pencahayaan (Lighting): Menentukan visibilitas fitur target. Teknik seperti ring light, backlight, coaxial light, atau dome light harus disesuaikan dengan tekstur permukaan material produk.
- Jarak Kerja (Working Distance): Jarak fisik antara ujung lensa kamera dengan permukaan objek di lini perakitan, yang dibatasi oleh dimensi kabinet mesin pabrik.
- Vision Software Algorithm: Efisiensi algoritma pemrosesan menentukan waktu siklus (cycle time) komputasi agar tidak terjadi antrean data (frame dropping) pada kecepatan lini tinggi.
5. Jenis Kamera yang Umum Digunakan dalam Manufaktur
Dalam dunia machine vision industri, terdapat empat kelompok kamera utama yang dipilih berdasarkan geometri objek dan metode inspeksinya:
| Jenis Kamera | Metode Akuisisi Citra | Aplikasi Khas di Pabrik |
|---|---|---|
| Area Scan Camera | Menangkap bidang matriks 2D secara utuh dalam satu kali exposure serempak. | Inspeksi part diskrit (botol, kaleng, komponen elektronik, kemasan sachet) pada konveyor stop-and-go atau bergerak linier. |
| Line Scan Camera | Menangkap citra baris tunggal (1D) berfrekuensi tinggi (kHz) yang disusun menjadi gambar 2D oleh pergerakan objek. | Inspeksi material kontinyu permukaan lebar (web inspection) seperti gulungan baja, kertas, film plastik, kain tekstil, atau silinder berputar. |
| Smart Camera | Kamera all-in-one yang mengintegrasikan sensor, lensa, prosesor tertanam, dan software vision di dalam satu housing ringkas. | Aplikasi inspeksi stasiun tunggal (single-point inspection) seperti pembacaan barcode kemasan, OCR tanggal kedaluwarsa, atau cek tutup botol. |
| 3D Vision Camera | Menggunakan laser triangulation, stereo vision, atau structured light untuk menghasilkan pemetaan awan titik (point cloud) dan elevasi Z. | Pengukuran volume barang, inspeksi coplanarity pin konektor, verifikasi ketinggian seal lem, dan pemandu robot bin-picking. |
Pelajari lebih lanjut mengenai portofolio kamera perangkat keras industri pada halaman katalog industrial camera dan panduan pemilihan perangkat pada katalog smart camera PT Berkah Solusi Mandiri.
6. Contoh Penggunaan Kamera Inspeksi di Berbagai Industri
Implementasi sistem kamera inspeksi telah menjadi standar keharusan di berbagai sektor manufaktur modern guna memenuhi sertifikasi kepatuhan mutu internasional:
- Industri Packaging & Kemasan: Memeriksa integritas penyegelan pouch makanan, mendeteksi lipatan label botol yang miring, serta memvalidasi kejelasan nomor lot produksi untuk mencegah produk cacat sampai ke rak supermarket.
- Industri Otomotif: Menjalankan inspeksi keselarasan celah bodi (gap and flush), verifikasi keberadaan ring washer pada perakitan baut suspensi, serta mendeteksi cacat mikro pada permukaan cakram rem (brake disc).
- Industri Elektronik & Semikonduktor: Melakukan inspeksi otomatis Automated Optical Inspection (AOI) pada papan sirkuit PCB untuk menemukan solder bridge, orientasi IC terbalik, atau pin konektor bengkok.
- Industri Makanan & Minuman (F&B): Memeriksa level ketinggian cairan di dalam botol (fill level), memastikan cincin segel tutup botol tidak pecah, dan memilah bentuk biskuit atau confectionery yang patah pada konveyor berkecepatan 600 part/menit.
- Industri Farmasi: Menjamin regulasi kepatuhan ketat dengan memindai kelengkapan tablet di dalam strip blister pack, memeriksa partikel asing di dalam vial cairan obat injeksi, dan memverifikasi kode 2D DataMatrix serialisasi obat.
7. Cara Menentukan Kamera Inspeksi yang Tepat untuk Pabrik Anda
Memilih kamera inspeksi industri yang tepat bukanlah perkara membeli kamera dengan megapixel terbesar. Pemilihan spesifikasi harus didasarkan pada kalkulasi teknis yang komprehensif:
- Analisis Dimensi Objek dan Field of View (FOV): Tentukan area kerja maksimal yang harus dicakup oleh kamera dalam satu frame, termasuk toleransi pergeseran posisi part di konveyor.
-
Tentukan Ukuran Cacat Minimum (Minimum Detectable Defect Size): Berapa milimeter cacat terkecil yang wajib terdeteksi? Rumus dasar menghitung resolusi kamera minimal adalah:
Resolusi Minimal = (Dimensi FOV / Ukuran Cacat Terkecil) × 3 Piksel - Hitung Kecepatan Konveyor & Durasi Exposure: Pastikan frame rate kamera mampu mengimbangi cycle time produksi per detik, dan sensor kamera mendukung durasi eksposur mikrodetik untuk membekukan objek tanpa timbul motion blur.
- Kaji Karakteristik Fisik Permukaan Produk: Material matte membutuhkan pencahayaan langsung (direct bar/ring light), sedangkan material reflektif (logam poles, plastik mengkilap, kaca) membutuhkan dome light atau coaxial lighting untuk meredam pantulan silau.
- Tentukan Antarmuka Komunikasi Data (Interface): Pilih antara Gigabit Ethernet (GigE Vision) untuk fleksibilitas kabel panjang hingga 100 meter, atau USB 3.0 Vision untuk instalasi dekat dengan throughput transfer data sangat cepat.
8. Kesimpulan
Kamera inspeksi industri telah berevolusi menjadi instrumen esensial bagi perusahaan manufaktur yang ingin mewujudkan standar kualitas nol cacat (zero defect) dan efisiensi operasional maksimal. Dengan menggabungkan perangkat keras optoelektronik yang tangguh, pencahayaan terarah, dan software pemrosesan citra deterministik, sistem kamera inspeksi mampu menjamin bahwa setiap produk yang melintasi lini produksi dievaluasi secara objektif, presisi, dan terdokumentasi secara digital.
Konsultasi Sistem Kamera Inspeksi Bersama PT Berkah Solusi Mandiri
Sebagai distributor resmi dan system integrator machine vision terpercaya di Indonesia, PT Berkah Solusi Mandiri (BSM) siap membantu pabrik Anda merancang dan mengimplementasikan sistem kamera inspeksi turn-key—mulai dari pengujian sampel laboratorium (Proof of Concept), perancangan sistem optik, hingga integrasi sinyal langsung ke PLC lini produksi.
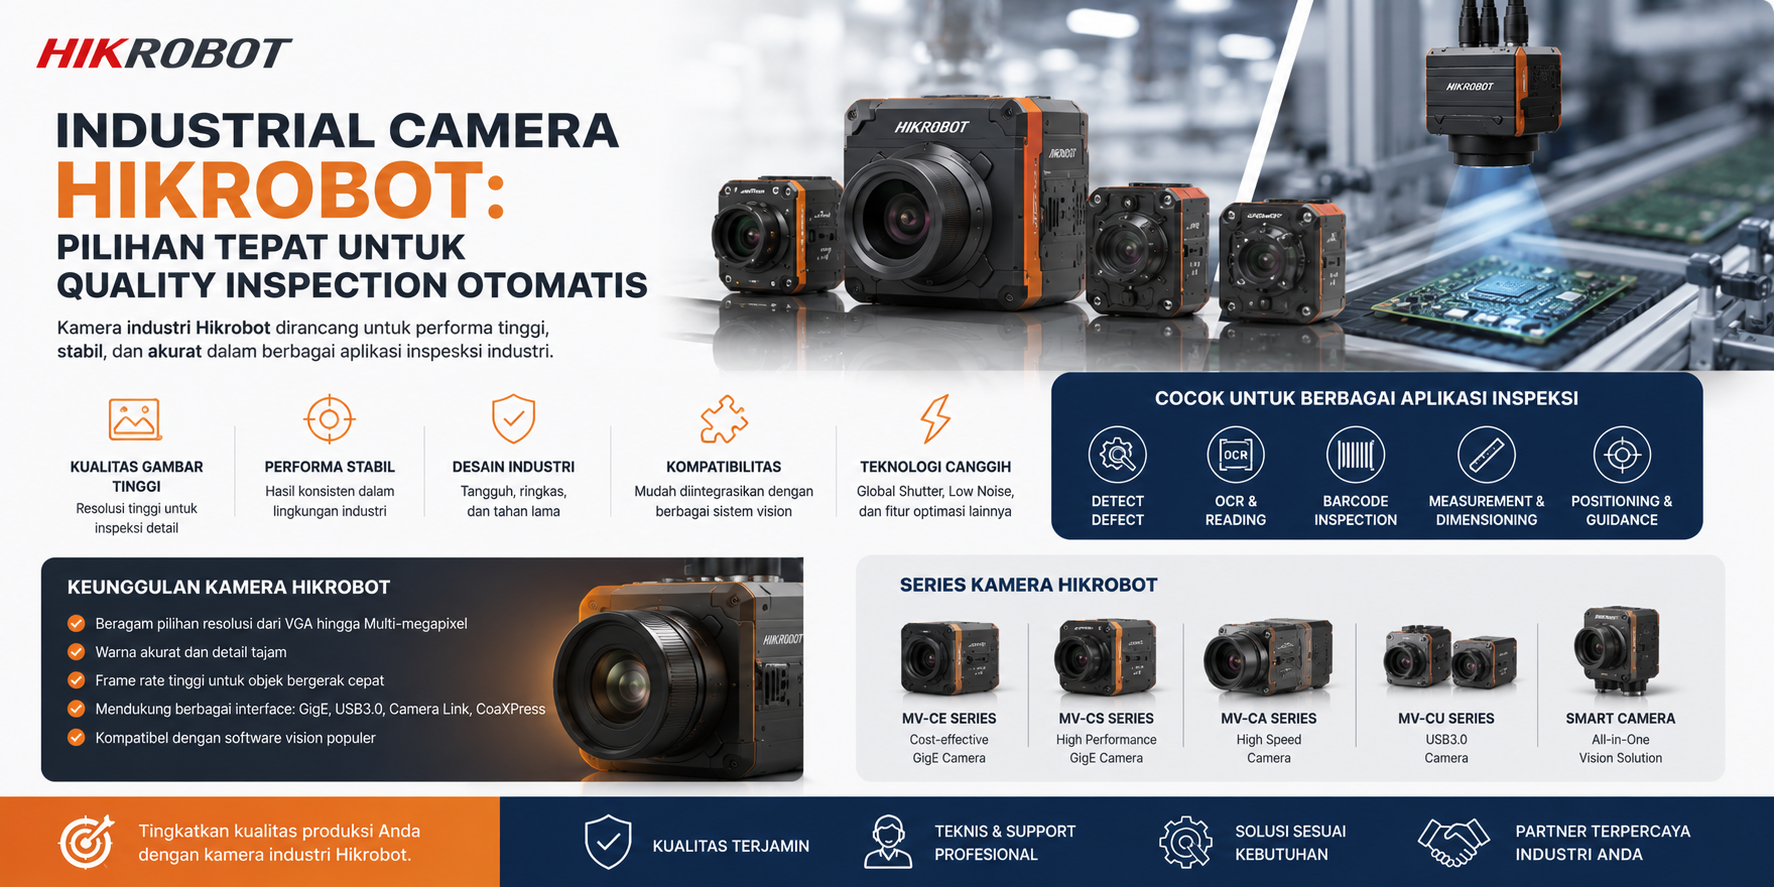
Pelajari ragam portofolio hardware kami pada katalog produk machine vision Hikrobot atau diskusikan kebutuhan inspeksi produk Anda bersama tim engineering PT Berkah Solusi Mandiri melalui halaman Kontak Kami.
Artikel Terkait