
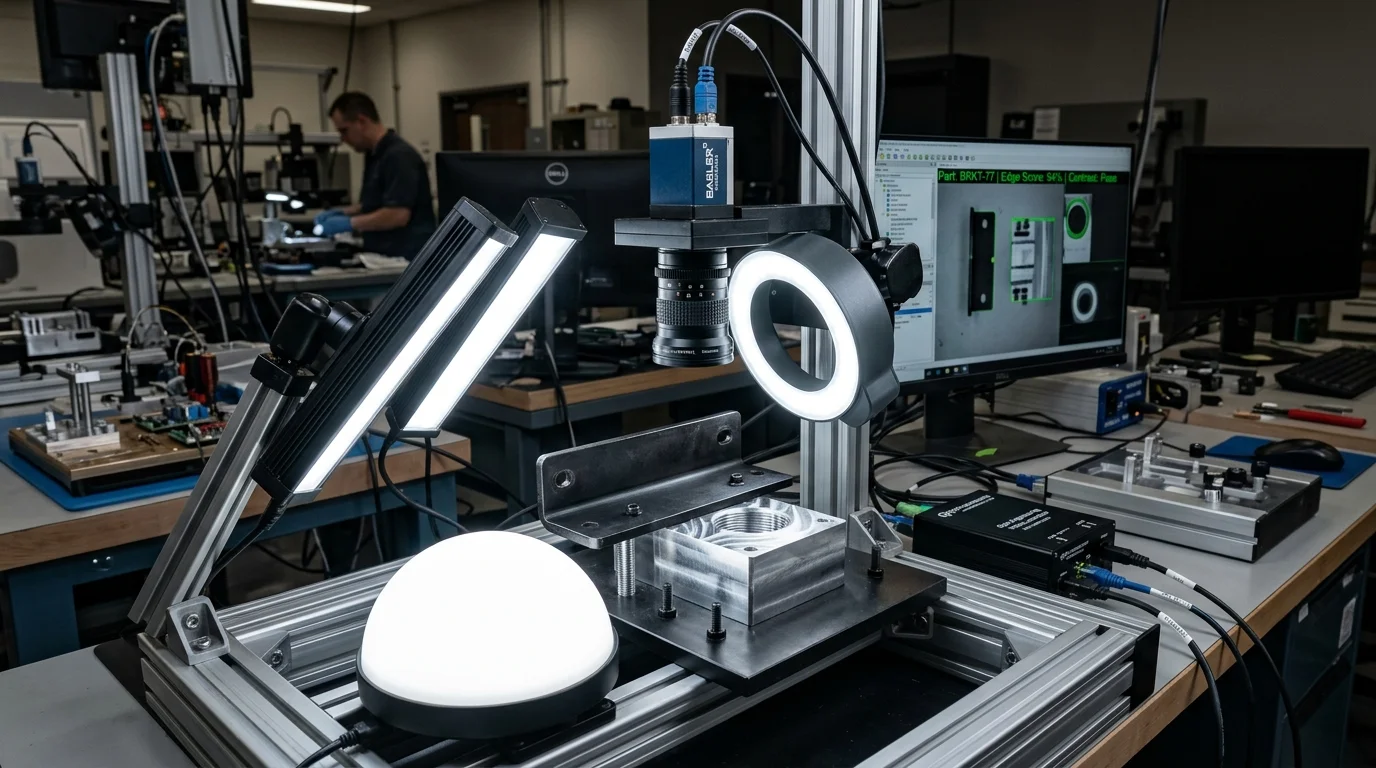
Integrasi antarmuka kamera industri dengan sistem kontrol PLC (Programmable Logic Controller) adalah tulang punggung arsitektur otomasi pabrik modern. Kendati demikian, di kalangan praktisi manufaktur dan engineer pemula sering terjadi kerancuan konseptual antara protokol transmisi citra kamera dan protokol otomasi kontroler industri.
Salah satu mitos teknis yang kerap muncul adalah anggapan bahwa kamera berspesifikasi GigE Vision dapat langsung dicolokkan ke port Ethernet PLC untuk mengirimkan data gambar menggunakan protokol PROFINET atau Modbus TCP. Secara rekayasa otomasi, ini adalah kekeliruan arsitektur. GigE Vision adalah standar transmisi data citra mentah berkecepatan gigabit antara kamera dan unit komputer pemroses (Industrial PC / Vision Controller), sedangkan PROFINET, Modbus TCP, atau EtherNet/IP adalah protokol komunikasi data logika antara unit pemroses tersebut dengan PLC.
Bagaimana sebenarnya arsitektur komunikasi kamera → unit pemrosesan → PLC → aktuator bekerja secara deterministik? Artikel ini membedah arsitektur teknis antarmuka GigE Vision, mekanisme pemicu hardware (GPIO trigger), alur pertukaran data keputusan inspeksi ke PLC, hingga pertimbangan bandwidth dan perkabelan industri.
1. Memahami Perbedaan Fundamental: GigE Vision vs Fieldbus Otomasi PLC
Untuk membangun sistem otomasi yang stabil dan tahan terhadap gangguan elektromagnetik (EMI) di lantai pabrik, kita harus membedakan dengan tegas dua lapisan komunikasi berikut:
-
Standar GigE Vision (Lapisan Akuisisi Citra):
GigE Vision adalah standar antarmuka global yang dikembangkan oleh Automated Imaging Association (AIA). Standar ini dibangun di atas protokol UDP/IP standar untuk mentransmisikan data citra mentah (raw uncompressed pixel stream) berkecepatan tinggi dari kamera ke komputer host (Industrial PC) melalui kabel Ethernet standar (Cat5e atau Cat6). GigE Vision terdiri dari dua kanal: GVCP (GigE Vision Control Protocol) untuk konfigurasi parameter kamera dan GVSP (GigE Vision Streaming Protocol) untuk streaming paket citra dengan latensi rendah. -
Fieldbus Industri / Protokol PLC (Lapisan Kontrol Otomasi):
Protokol seperti PROFINET (standar Siemens), EtherNet/IP (standar Rockwell Automation), atau Modbus TCP (standar Schneider / universal) adalah protokol komunikasi data kontrol industri. Protokol ini dirancang untuk bertukar sinyal input/output digital, nilai register 16/32 bit, koordinat posisi, dan status alarm mesin antara kontroler PLC dan perangkat otomasi periferal secara deterministik. Protokol ini sama sekali tidak dirancang untuk mentransmisikan aliran piksel gambar berukuran ratusan megabita.
Dengan demikian, arsitektur sistem selalu menempatkan unit pemrosesan visi (Industrial PC atau Vision Controller) sebagai jembatan cerdas di antara kamera GigE Vision dan kontroler PLC.
Pelajari lebih lanjut mengenai sistem kamera industri pada katalog machine vision camera PT Berkah Solusi Mandiri.
2. Alur Arsitektur Sinyal & Data: Dari Pemicu hingga Aktuator Sortir
Dalam aplikasi nyata di lantai produksi (misalnya pemilahan part cacat pada konveyor berkecepatan 300 part per menit), proses komunikasi dan eksekusi berjalan melalui 5 tahapan deterministik:
Alur Komunikasi Lengkap Sistem GigE Vision + PLC:
- Deteksi Fisik & Hardware Trigger: Sensor photoelectric mendeteksi kehadiran produk dan mengirimkan pulsa pemicu digital 24V DC ke port optocoupler input (GPIO) kamera dengan latensi sub-mikrodetik.
- Eksposur Sensor & Transmisi GigE: Kamera mengekspos sensor Global Shutter dan mentransmisikan paket data citra mentah melalui kabel Ethernet GigE Vision (GVSP) ke Network Interface Card (NIC) Industrial PC (durasi: 10–25 ms tergantung resolusi).
- Pemrosesan Algoritma Visi: Software visi (seperti Hikrobot VisionMaster) memproses citra: deteksi cacat, pengukuran dimensi, atau pembacaan OCR (durasi: 10–40 ms).
- Pengiriman Hasil Keputusan ke PLC: Software mengeluarkan status Lulus/Gagal (OK/NG), nilai deviasi dimensi, atau kode serialisasi ke PLC via komunikasi Ethernet industri (PROFINET / Modbus TCP / EtherNet/IP) atau pulsa digital output 24V DC dari kartu I/O komputer.
- Pelacakan Encoder & Aksi Aktuator: PLC menerima data OK/NG, melacak posisi part menggunakan pergeseran register (shift register) sinkron encoder konveyor, lalu mengaktifkan silinder pneumatik (rejector) tepat saat part cacat melintas di depan stasiun pembuangan.
Pelajari layanan perancangan dan integrasi otomasi pabrik kami pada halaman jasa integrasi machine vision.
3. Keunggulan Teknis Antarmuka GigE Vision di Lingkungan Pabrik
Mengapa GigE Vision menjadi antarmuka yang paling mendominasi di industri manufaktur dibandingkan standar antarmuka lainnya?
-
Jangkauan Kabel hingga 100 Meter:
Mengikuti standar IEEE 802.3, transmisi data GigE menggunakan kabel tembaga twisted pair (Cat5e atau Cat6) dapat mencapai panjang hingga 100 meter tanpa memerlukan repeater aktif. Hal ini memungkinkan penempatan Industrial PC pemroses di dalam ruang kontrol atau panel listrik utama yang ber-AC dan terlindung dari debu pabrik, sementara kamera terpasang jauh di tengah jalur perakitan. Ini adalah keunggulan mutlak dibanding kabel USB 3.0 yang dibatasi maksimal 3–5 meter. -
Fitur Power over Ethernet (PoE):
Banyak lini kamera industri GigE (seperti HIKROBOT CS Series model PoE) mendukung suplai daya listrik dan aliran data berkecepatan 1 Gbps hanya melalui satu kabel RJ45 tunggal. Hal ini mengeliminasi kebutuhan adaptor daya eksternal di dekat kamera dan merapikan instalasi perkabelan panel. -
Ketersediaan Hardware Standar dan Skalabilitas:
Kamera GigE Vision dapat dihubungkan ke Industrial PC menggunakan switch Ethernet industri multiport. Dengan konfigurasi kartu jaringan terdedikasi (Dedicated NIC), satu komputer industri dapat mengelola 4 hingga 8 unit kamera sekaligus secara paralel.
4. Mengapa Hardware Trigger Lebih Unggul dari Software Trigger?
Dalam sistem inspeksi part bergerak cepat di konveyor, metode pemicuan kamera (triggering) memegang peranan krusial terhadap akurasi posisi tangkapan citra:
| Metode Trigger | Hardware Trigger (Optocoupled GPIO) | Software Trigger (Ethernet Command) |
|---|---|---|
| Media Pemicu | Sinyal listrik 24V / 5V DC via kabel I/O fisik | Perintah paket perangkat lunak via TCP/IP |
| Latensi Pemicuan | Sangat rendah (< 1 mikrodetik) | Fluktuatif (2–15 milidetik) |
| Kepastian Waktu (Jitter) | 100% Deterministik | Non-deterministik (tergantung antrean OS host) |
| Kesesuaian Aplikasi | Lini konveyor cepat, part bergerak kencang | Inspeksi manual statis, laboratorium offline |
Pada konveyor berkecepatan 1 meter/detik, ketidakpastian latensi software trigger sebesar 10 ms menyebabkan posisi part bergeser sejauh 10 mm saat kamera mengambil gambar. Pergeseran sebesar ini dapat membuat produk terpotong sebagian di luar area pandang (FOV). Oleh karena itu, sistem produksi selalu mengandalkan Hardware Trigger optocoupler langsung ke kamera.
5. Praktik Terbaik Instalasi dan Reduksi Gangguan Elektromagnetik (EMI)
Kabel transmisi data gigabit yang melintasi lantai pabrik rentan terhadap interferensi elektromagnetik dari inverter motor (VFD), transformator, dan kontaktor relai. Terapkan standar instalasi berikut:
- Gunakan Kabel STP Berstandar High-Flex: Selalu gunakan kabel Ethernet berkepang tembaga ganda (Shielded Twisted Pair / STP Cat6) dengan konektor sekrup pengunci (screw-lock) industri untuk mencegah konektor terlepas akibat getaran mesin.
- Pemisahan Jalur Kabel Listrik: Jangan pernah meletakkan kabel data GigE Vision di dalam pipa konduit atau cable tray yang sama dengan kabel daya motor 380V AC / VFD. Berikan jarak pemisah minimal 20–30 cm.
- Optimasi Jumbo Frames pada Kartu Jaringan: Aktifkan fitur Jumbo Frames (packet size 9000 bytes) pada Network Interface Card (NIC) komputer host untuk menurunkan beban utilisasi CPU komputer dan mengeliminasi risiko paket citra hilang (packet drop).
6. Kesimpulan
Mengintegrasikan kamera GigE Vision dengan kontrol PLC memerlukan pemahaman arsitektur berlapis yang tepat: GigE Vision bertugas mentransmisikan citra mentah berkecepatan tinggi ke komputer pemroses visi, sementara komunikasi fieldbus industri (PROFINET, Modbus TCP, EtherNet/IP) menjamin pengiriman keputusan hasil inspeksi ke kontroler PLC mesin secara deterministik. Membangun sinergi ini dengan benar memastikan sistem inspeksi otomasi Anda berjalan bebas hambatan 24/7 di lantai pabrik.
Layanan Integrasi Machine Vision & PLC oleh PT Berkah Solusi Mandiri
Apakah Anda memerlukan integrasi kamera GigE Vision dengan kontroler PLC Siemens, Omron, Mitsubishi, atau Allen-Bradley untuk sistem rejector otomatis? Tim engineer otomasi PT Berkah Solusi Mandiri memiliki keahlian mendalam dalam pemrograman PLC, perancangan arsitektur jaringan industri, dan konfigurasi platform visi industri turn-key.
Pelajari lebih lanjut mengenai portofolio kami pada solusi kamera inspeksi industri atau konsultasikan proyek otomasi Anda melalui halaman Kontak BSM.