
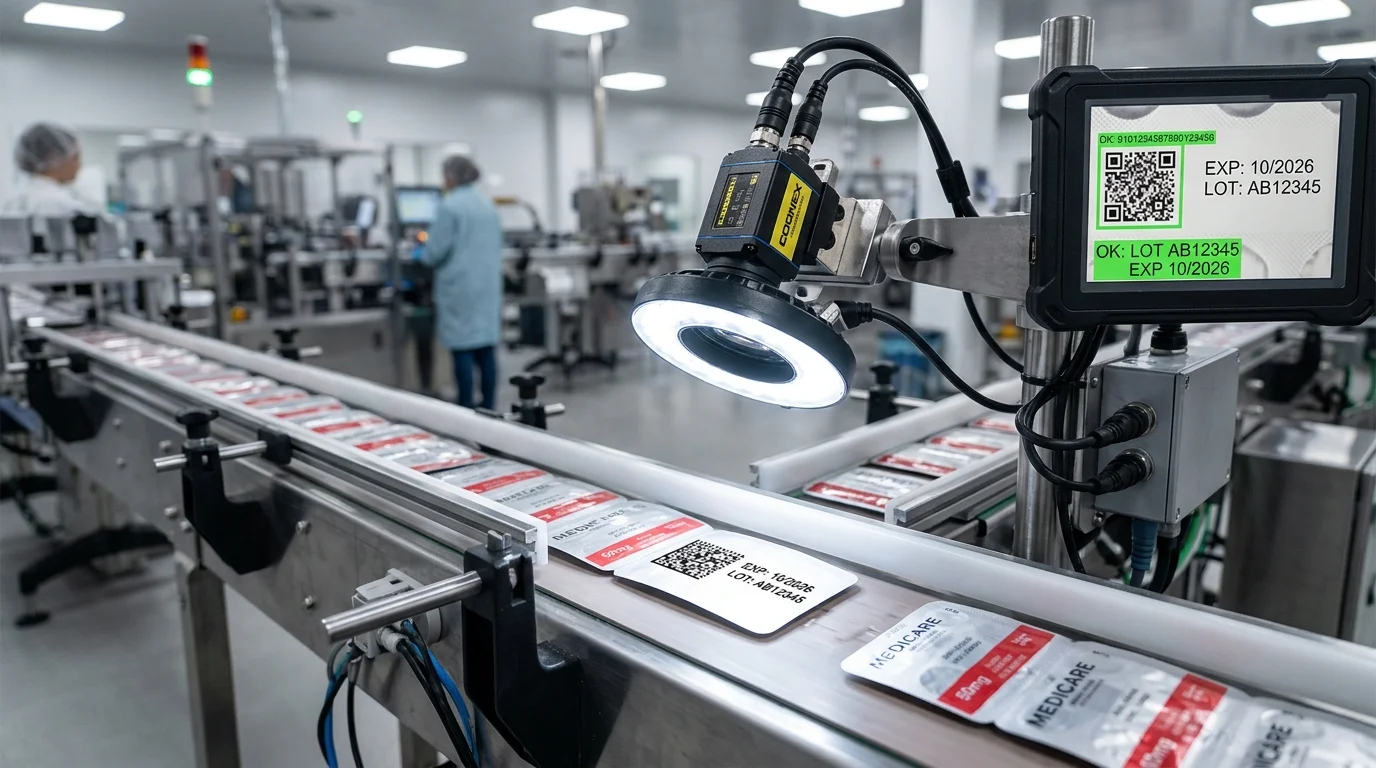
Kamera inspeksi industri untuk quality control merupakan tulang punggung sistem jaminan mutu manufaktur modern yang mengotomasi pemeriksaan fisik produk secara menyeluruh (100% inline inspection). Dengan menggantikan metode pengujian manual berbasis sampling acak, teknologi ini memungkinkan pabrik mendeteksi deviasi visual, mengisolasi produk cacat seketika di atas konveyor, dan menyimpan data ketertelusuran digital tanpa menurunkan kecepatan operasional mesin.
Tuntutan pasar terhadap produk berkualitas tinggi dengan toleransi nol cacat (zero defect) menuntut pabrik manufaktur untuk meninggalkan ketergantungan pada inspeksi visual konvensional. Melalui ulasan mendalam ini, kita akan mengeksplorasi keterbatasan metode manual, peran strategis sistem kamera inspeksi dalam quality control (QC), arsitektur integrasi di lini konveyor, komparasi pendekatan rule-based vs AI, hingga pengelolaan data traceability untuk efisiensi produksi jangka panjang.
1. Mengapa Quality Control Manual Memiliki Keterbatasan di Pabrik Modern?
Dalam proses manufaktur, peran operator manusia sangat berharga dalam aspek penyelesaian masalah kreatif dan fleksibilitas kerja. Namun, jika ditugaskan untuk melakukan inspeksi visual berulang secara terus-menerus pada lini produksi berkecepatan tinggi, faktor biologis dan psikologis manusia secara alamiah memiliki keterbatasan:
- Kelelahan Visual dan Penurunan Konsentrasi (Eye Fatigue): Penelitian ergonomi industri membuktikan bahwa konsentrasi persepsi visual mata manusia menurun drastis setelah 20 hingga 30 menit melakukan pengamatan monoton. Hal ini menyebabkan laju cacat yang lolos (defect slip rate) melonjak tajam menjelang akhir jam kerja shift.
- Kecepatan Lini Manufaktur yang Sangat Tinggi: Lini pengemasan makanan, minuman, dan farmasi saat ini beroperasi pada kecepatan 200 hingga 800 produk per menit. Pada kecepatan tersebut, mata manusia hanya melihat produk sebagai bayangan kabur yang melintas cepat, sehingga mustahil memverifikasi detail mikro seperti cetakan nomor batch atau cacat retak rambut.
- Subjektivitas Standar Penilaian Antar Operator: Definisi "cacat" pada inspeksi manual kerap bersifat subjektif. Apa yang dianggap lolos oleh operator di shift pagi bisa jadi ditolak oleh operator di shift malam, menyebabkan ketidakkonsistenan mutu produk yang keluar dari pabrik.
- Ketiadaan Bukti Audit Digital (Audit Trail): Inspeksi manual hanya menghasilkan catatan tally sheet kertas yang rentan kesalahan input data. Metode ini tidak menyediakan arsip foto riil atau parameter numerik yang dapat ditelusuri saat terjadi komplain klaim garansi dari konsumen.
Pelajari lebih lanjut mengenai integrasi mesin dan sistem inspeksi mutu otomatis pada halaman kamera inspeksi industri PT Berkah Solusi Mandiri.
2. Peran Kamera Inspeksi dalam Quality Control Otomatis
Kamera inspeksi industri mentransformasikan proses pengendalian mutu dari yang semula bersifat reaktif-sampling menjadi proaktif-komprehensif. Sistem ini mengeksekusi siklus kerja tertutup dalam enam tahapan sistematis:
- Capture (Akuisisi Citra Deterministik): Menangkap citra produk tepat saat objek berada pada posisi target dengan ketajaman tinggi bebas motion blur menggunakan sensor global shutter dan strobing lighting berdurasi mikrodetik.
- Analyze (Ekstraksi Fitur Digital): Algoritma pemrosesan citra menguraikan informasi piksel—mengukur intensitas cahaya, mendeteksi kontur tepi, menghitung area blob, dan mengekstraksi karakter teks.
- Compare (Perbandingan dengan Standar Kualitas): Nilai pengukuran aktual dibandingkan secara matematis dengan rentang batas toleransi (Upper & Lower Specification Limits) yang telah dikonfigurasi dalam resep produksi (recipe).
- Decision (Pengambilan Keputusan Instan): Sistem memutuskan status kualitas part secara biner: Lulus (OK / Pass) atau Cacat (NG / Reject) dalam waktu kurang dari 20 milidetik.
- Reject (Pemisahan Fisik Produk Cacat): Jika berstatus NG, sinyal pemicu dikirimkan ke aktuator mekanis pada jalur konveyor untuk memisahkan part cacat ke wadah sortir tanpa menghentikan aliran lini.
- Record (Pencatatan Data Ketertelusuran): Parameter metrologi, waktu pengujian, status hasil, dan gambar part cacat otomatis diarsipkan ke database pabrik untuk analisis berkelanjutan.
3. Apa yang Bisa Diperiksa oleh Kamera Inspeksi di Lini QC?
Fleksibilitas perangkat lunak machine vision memungkinkan satu unit kamera inspeksi memeriksa beragam parameter kualitas sekaligus dalam satu kali jepretan:
| Target Fitur Kualitas | Jenis Anomali / Cacat yang Dideteksi | Contoh Kasus Pengujian di Pabrik |
|---|---|---|
| Tutup Botol & Segel | Tutup miring (cocked cap), kurang kencang (high cap), cincin segel putus, atau tutup hilang sama sekali. | Lini pembotolan air mineral, kecap, sirup, dan oli otomotif berkecepatan 300 bpm. |
| Label Kemasan | Label miring, terlipat (wrinkle), salah varian kemasan, gelembung udara, atau penempelan label terbalik. | Botol kosmetik, toples selai kaca, dan karton kemasan makanan ringan. |
| Tanggal Kedaluwarsa (OCR) | Karakter terputus, tinta meluber (smear), salah cetak tahun/bulan, atau cetakan tidak terbaca. | Verifikasi kode kedaluwarsa pada tutup karton susu UHT dan blister obat farmasi. |
| Komponen Assembly | Baut kurang, washer terbalik, gasket seal tidak terpasang, klip plastik patah saat perakitan. | Perakitan modul pintu mobil, speedometer motor, dan kompresor kulkas. |
| Goresan Permukaan (Scratch) | Goresan gesekan alat cetak, retakan mikro, lubang jarum (pinhole), denting permukaan logam/plastik. | Pemeriksaan casing smartphone, velg aluminium kendaraan, dan lensa kacamata. |
| Dimensi & Toleransi | Penyimpangan diameter luar/dalam, lebar celah, kelurusan tepi, sudut tekukan di luar spesifikasi. | Produk stamping plat logam, seal karet presisi, dan pin konektor elektronik. |
| Jumlah Item & Posisi | Jumlah pil kurang di strip blister, posisi botol dalam krat tidak genap, part terputar 180 derajat. | End-of-line packaging sekunder makanan manis dan ampul farmasi. |
4. Arsitektur Terintegrasi Sistem Quality Inspection
Kamera inspeksi pada lini quality control pabrik bekerja dalam suatu arsitektur kontrol terdistribusi yang menghubungkan lapisan sensor fisik, logika komputasi, dan lapisan eksekusi otomasi:
Koneksi ganda ini menjamin bahwa jalur fisik bekerja secara deterministik tanpa jeda (mencegah part cacat terlewat dari aktuator rejector), sementara jalur data memastikan manajemen pabrik memiliki visibilitas penuh terhadap tren kegagalan proses di lantai kerja.
5. Contoh Implementasi Nyata di Jalur Konveyor Minuman
Untuk mengilustrasikan cara kerja sistem secara konkret, mari kita telaah studi kasus implementasi kamera inspeksi pada stasiun pengemasan botol teh siap minum berkecepatan 360 botol per menit (6 botol per detik):
- Tantangan Awal: Operator sering melewatkan tutup botol yang miring sebesar 1,5 mm atau cincin segel yang sudah sobek sebelum masuk ke mesin shrink-sleeve packaging, menimbulkan risiko kebocoran di gudang distributor.
- Konfigurasi Hardware: Dipasang satu unit industrial camera beresolusi 5 Megapixel berfitur global shutter, dipadukan dengan lensa focal length 25mm dan lampu Backlight LED bar berkecepatan strobing 50 mikrodetik.
- Alur Operasional: Sensor photoelectric mendeteksi leher botol yang melintas. Kamera menangkap siluet hitam-putih sempurna dari tutup botol. Perangkat lunak vision menghitung sudut kemiringan garis tepi tutup terhadap sumbu horizontal botol menggunakan tool Caliper Angle.
- Hasil Penolakan: Jika kemiringan melebihi 1,0 derajat atau ketinggian tutup melebihi ambang batas toleransi, vision controller mengirim sinyal biner NG ke modul output kecepatan tinggi PLC. PLC menghitung pergeseran posisi botol via rotary encoder konveyor, lalu memicu pneumatic pusher tepat saat botol cacat berada di depan nampan sortir NG.
- Dampak Terukur: Tingkat kebocoran produk di pasar turun menjadi 0% (Zero Leakage Defect), dan data rekaman foto botol NG membantu tim maintenance mengidentifikasi head capper mesin penutup yang aus secara dini.
6. Faktor Kritis yang Menentukan Akurasi Pengujian Kualitas
Akurasi pengujian quality control pada lini konveyor sangat bergantung pada keharmonisan parameter operasional berikut:
- Kualitas Kontras Optik (Lighting Stability): Penerangan harus mampu memblokir cahaya fluktuatif lingkungan pabrik (seperti sinar matahari dari ventilasi atau lampu ruangan yang berkedip). Penggunaan filter polarisasi sering kali diperlukan untuk menghilangkan silau pada kemasan plastik mengkilap.
- Durasi Shutter Speed & Resolusi Temporal: Objek yang bergerak dengan laju 2 meter per detik akan menempuh jarak 2 mikrometer dalam waktu 1 mikrodetik. Memilih durasi eksposur di bawah 50 mikrodetik sangat krusial agar batas tepi objek tidak mengalami keburaman gerak (motion blur).
- Kestabilan Mekanis & Penahan Getaran (Vibration Damping): Braket dudukan kamera harus dipasang terpisah dari rangka motor konveyor yang bergetar keras. Getaran mekanis dapat menyebabkan lensa bergeser fokus atau pemicuan sensor menjadi tidak sinkron.
- Presisi Kalibrasi Piksel ke Milimeter (Spatial Calibration): Sebelum digunakan untuk metrologi dimensi, sistem harus dikalibrasi menggunakan target grid catur (checkerboard target) bersertifikat agar distorsi kelengkungan optik lensa dapat dikompensasi secara matematis.
7. Rule-Based Vision vs AI Inspection: Pendekatan Mana yang Tepat?
Dalam merancang sistem kamera inspeksi quality control, salah satu keputusan strategis adalah memilih antara algoritma klasik berbasis aturan (rule-based) atau pembelajaran mendalam (AI deep learning):
| Parameter Pembanding | Rule-Based Vision (Klasik) | AI Deep Learning Vision |
|---|---|---|
| Prinsip Kerja | Aturan logika matematis terprogram (thresholding, kontur tepi, analisis geometri, pencocokan template). | Pelatihan jaringan saraf tiruan (CNN) menggunakan kumpulan dataset ribuan gambar sampel produk Good dan NG. |
| Aplikasi Terbaik | Pengukuran dimensi presisi, verifikasi keberadaan part, pembacaan barcode 1D/2D, pengecekan sudut orientasi. | Deteksi cacat permukaan acak pada tekstur kompleks (goresan pada coran logam, noda kain, retak keramik, bentuk biskuit). |
| Kebutuhan Hardware | Sangat ringan; dapat berjalan lancar pada Smart Camera kompak atau prosesor CPU standar. | Membutuhkan Industrial PC dengan akselerator grafis GPU dedicated untuk eksekusi inferensi model. |
| Karakteristik Keputusan | 100% Deterministik dan mudah dilacak jika terjadi kesalahan parameter (white-box logic). | Berbasis probabilitas kepercayaan (confidence score), sangat tangguh terhadap variasi alami material. |
Kombinasi terbaik di pabrik cerdas saat ini adalah arsitektur hibrida: menggunakan rule-based vision untuk pengukuran dimensi metrologi dan pembacaan kode, serta memanfaatkan modul AI untuk deteksi cacat visual organik yang kompleks.
8. Manajemen Kualitas Berbasis Data dan Ketertelusuran (Traceability)
Keunggulan sejati dari sistem quality control otomatis tidak hanya berhenti pada pembuangan produk cacat dari konveyor, melainkan kemampuan menghasilkan umpan balik data (data feedback loop) bagi continuous improvement:
- Identifikasi Dini Anomali Mesin (Early Warning Indicator): Jika persentase cacat pada satu stasiun tiba-tiba meningkat dari 0,2% menjadi 3,5% dalam kurun 10 menit, sistem seketika membunyikan alarm peringatan ke ruang kontrol, memungkinkan operator menghentikan proses sebelum ribuan part scrap terproduksi.
- Pelacakan Akar Masalah (Root Cause Analysis): Karena setiap produk yang ditolak disertai foto cacat dan timestamp akurat, tim QA dapat menganalisis apakah cacat disebabkan oleh variasi bahan baku dari pemasok tertentu atau keausan cetakan mesin pada shift tertentu.
- Kepatuhan Standar Mutu Internasional: Mempermudah pabrik dalam memenuhi sertifikasi ISO 9001, IATF 16949 (otomotif), dan standar cGMP / FDA 21 CFR Part 11 (farmasi) berkat rekaman data audit mutu digital yang tidak dapat dimanipulasi secara manual.
9. Indikator Praktis: Kapan Pabrik Perlu Menerapkan Sistem Ini?
Pabrik Anda sangat direkomendasikan untuk beralih ke sistem kamera inspeksi quality control otomatis apabila menemui indikator operasional berikut:
- Tingkat klaim komplain produk cacat dari pelanggan atau distributor retail meningkat melebihi ambang batas toleransi perusahaan.
- Kecepatan mesin pengemasan atau perakitan terpaksa diturunkan hanya karena operator inspeksi manual tidak mampu mengimbangi laju conveyor.
- Biaya tenaga kerja untuk stasiun sortir manual menyerap porsi signifikan dari total biaya operasional pabrik.
- Tuntutan pelanggan enterprise (seperti prinsipal otomotif atau jaringan retail global) mewajibkan laporan bukti mutu 100% inspeksi pada setiap lot pengiriman.
- Produk memiliki risiko keselamatan kritis (misalnya komponen rem kendaraan atau obat-obatan steril) di mana satu produk cacat yang lolos dapat menimbulkan konsekuensi hukum fatal.
10. Kesimpulan
Kamera inspeksi industri untuk quality control otomatis merupakan investasi strategis yang mengubah fungsi pengawasan mutu dari sekadar pusat biaya (cost center) menjadi pendorong daya saing manufaktur (value generator). Dengan akurasi pengujian deterministik, kecepatan pemrosesan milidetik, dan integrasi data ketertelusuran yang andal, pabrik dapat menekan biaya scrap, mengeliminasi risiko komplain pelanggan, dan mengukuhkan reputasi merek sebagai produsen berstandar kelas dunia.
Tingkatkan Quality Control Pabrik Anda Bersama PT Berkah Solusi Mandiri
Tim engineer berpengalaman PT Berkah Solusi Mandiri (BSM) siap mendampingi perjalanan otomasi quality control di pabrik Anda. Kami menyediakan layanan komprehensif mulai dari audit lini produksi, pengujian sampel di laboratorium, integrasi perangkat keras kamera industri kelas dunia, hingga pemrograman logika sortir ke PLC dan server MES Anda.
Eksplorasi portofolio perangkat inspeksi kami pada katalog smart camera industri atau hubungi tim ahli kami untuk jadwal evaluasi sampel melalui halaman Kontak Kami.