
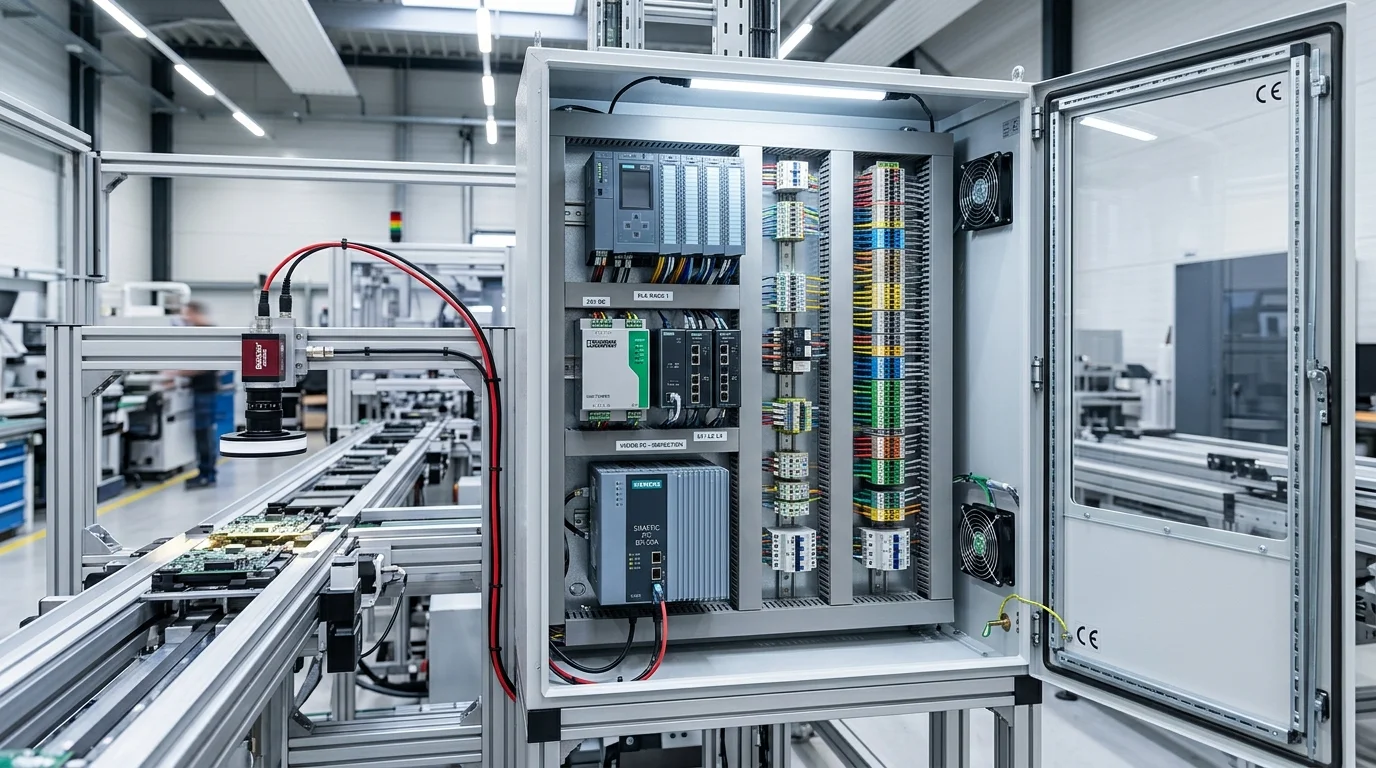
Kamera inspeksi industri untuk mendeteksi cacat produk secara otomatis adalah pilar teknologi penjamin mutu yang bertugas mendeteksi, mengklasifikasi, dan mengisolasi anomali visual atau struktural pada lini manufaktur berkecepatan tinggi. Dengan memanfaatkan kombinasi sensor beresolusi terkalibrasi, teknik pencahayaan optik khusus, dan algoritma analitis cerdas, sistem ini mampu mengidentifikasi cacat mikro—mulai dari goresan sub-milimeter, retakan tersembunyi, hingga salah cetak kode kemasan—tanpa kontak fisik dan tanpa memperlambat ritme produksi pabrik.
Dalam proses manufaktur massal, produk cacat yang terlanjur sampai ke tangan konsumen tidak hanya mengakibatkan kerugian finansial akibat penarikan produk (product recall) dan klaim garansi, tetapi juga dapat merusak reputasi kredibilitas merek secara permanen. Artikel teknis ini mengulas tuntas klasifikasi anomali yang dapat dideteksi, prinsip optik penonjolan cacat, strategi pencahayaan industri, metode rule-based vs AI deep learning, alur penanganan part NG, penanganan tantangan lantai pabrik, hingga metodologi uji kelayakan laboratorium (Proof of Concept).
1. Apa Itu Automatic Defect Detection?
Automatic Defect Detection (deteksi cacat otomatis) adalah proses identifikasi anomali pada produk manufaktur menggunakan sistem visi komputer berbasis kamera optik terkalibrasi dan algoritma pemrosesan citra otonom. Berbeda dari inspeksi pasif yang sekadar merekam video, sistem ini mengevaluasi setiap atribut piksel pada citra part yang melintas untuk menentukan apakah kondisi fisik objek masih berada di dalam batas toleransi geometris dan kosmetik yang diizinkan (Acceptable Quality Limit).
Tujuan pokok dari deteksi cacat otomatis adalah beralih dari pengendalian mutu berbasis sampel acak (misalnya memeriksa 5 dari 100 produk) menuju inspeksi komprehensif 100% pada seluruh unit yang diproduksi. Jika terdeteksi anomali, sistem secara deterministik memicu aktuator mekanis penolak untuk menyingkirkan part tersebut dalam hitungan milidetik sebelum masuk ke proses perakitan berikutnya.
Pelajari lebih lanjut mengenai sistem visi komputer industri pada panduan utama kamera inspeksi industri milik PT Berkah Solusi Mandiri.
2. Taksonomi Jenis Cacat yang Mampu Dideteksi Sistem Vision
Di lantai produksi, variasi cacat fisik sangat beragam bergantung pada material dan proses pembentukannya. Kamera inspeksi industri umumnya dikonfigurasikan untuk mendeteksi empat kelompok cacat utama:
| Kategori Cacat | Jenis Anomali Spesifik | Karakteristik & Contoh Part |
|---|---|---|
| Surface Defect (Cacat Permukaan) | Goresan (scratch), retakan (crack), penyok (dent), noda/stain, lubang jarum (pinhole), gelembung udara (bubble), ketidakrataan pelapisan cat. | Casing ponsel pintar, plat body mobil, kaca optik, velg aluminium, wafer silikon semikonduktor. |
| Assembly Defect (Cacat Perakitan) | Komponen hilang (missing part), orientasi terbalik (inverted), salah komponen (wrong part), pin bengkok, sekrup miring atau belum kencang. | Komponen Surface Mount (SMT) pada PCB elektronik, blok mesin otomotif, modul sakelar kelistrikan. |
| Packaging Defect (Cacat Kemasan) | Penyegelan pouch bocor/terjepit, label miring atau terlipat, tutup botol tidak rapat, cetakan expiry date luntur atau terpotong. | Sachet bumbu makanan, botol sirup farmasi, karton susu UHT, blister pack kapsul obat. |
| Dimension Defect (Deviasi Dimensi) | Penyimpangan diameter luar/dalam, ketebalan dinding tidak seragam, lebar celah (gap), sudut tekukan salah, burr pada tepi hasil potong. | Ring piston mesin presisi, komponen stamping plat besi, seal karet O-ring, konektor serat optik. |
3. Bagaimana Kamera Bisa "Melihat" Cacat Mikro?
Kamera digital pada dasarnya tidak memiliki pemahaman visual seperti otak manusia; sensor kamera hanyalah matriks transduser yang merekam kuantitas foton cahaya menjadi nilai numerik intensitas abu-abu (grayscale level dari 0 hingga 255 pada citra 8-bit). Agar sebuah cacat fisik dapat dideteksi secara komputasional, cacat tersebut harus menghasilkan perbedaan kontras piksel yang tajam terhadap area sekitarnya.
Banyak pelaku industri beranggapan keliru bahwa membeli kamera dengan megapixel terbesar otomatis menyelesaikan masalah deteksi cacat. Pada kenyataannya, keberhasilan sistem ditentukan oleh rantai optik terpadu:
- Resolusi Efektif: Memastikan ukuran cacat terkecil yang ditargetkan dipetakan oleh minimal 3 sampai 5 piksel sensor agar algoritma dapat membedakannya dari noise acak.
- Kualitas Optik Lensa: Lensa dengan resolusi garis optik (Modulation Transfer Function / MTF) tinggi dan distorsi kromatik rendah untuk menjaga ketajaman hingga ke sudut terjauh bidang pandang.
- Kontras Pencahayaan (Optical Contrast): Geometri lighting yang tepat untuk mengubah cacat fisik menjadi pola bayangan atau pantulan terang yang kontras.
- Eksposur Terkalibrasi: Pengaturan waktu rana mikrodetik yang mencegah efek overexposure (area putih jenuh yang menghilangkan detail) dan underexposure (area gelap pekat).
4. Mengapa Lighting Jauh Lebih Penting daripada Sekadar Megapixel?
Dalam disiplin machine vision, terdapat adagium teknis: "Lighting creates the image, camera only captures it." Jika cacat tidak menghasilkan bayangan atau pantulan yang kontras pada permukaan objek, sensor kamera beresolusi 50 Megapixel sekalipun tidak akan pernah mampu melihat anomali tersebut.
Berikut adalah teknik pencahayaan industri yang umum diaplikasikan untuk menonjolkan anomali fisik:
- Backlight Illumination (Pencahayaan Belakang): Sumber cahaya ditempatkan persis di belakang objek yang diinspeksi menghadap lensa. Teknik ini menghasilkan citra siluet hitam-putih sempurna, sangat ideal untuk mengukur dimensi profil luar, memeriksa lubang tembus (pinhole) pada lembaran film, dan mengecek tingkat level cairan (fill level).
- Low-Angle Darkfield Lighting (Pencahayaan Sudut Rendah): Cahaya ditembakkan dari sudut sangat rendah (10–15 derajat) terhadap permukaan objek. Pada permukaan datar yang mulus, cahaya akan memantul menjauhi lensa sehingga latar belakang tampak hitam. Namun, jika terdapat goresan, retakan, atau ukiran teks, cahaya akan terhambur ke dalam lensa dan tampak sebagai garis putih yang sangat terang dan kontras.
- Coaxial Lighting (Pencahayaan Koaksial): Menggunakan kaca pemisah berkas (beam splitter) untuk menembakkan cahaya sejajar dengan sumbu optik lensa. Sangat efektif untuk menginspeksi permukaan logam poles, cermin, atau wafer silikon karena mampu meniadakan bayangan yang mengganggu dan menonjolkan goresan mikro.
- Dome Light / Diffuse Illumination (Pencahayaan Kubah Baur): Menghasilkan cahaya difus dari segala arah seperti cahaya di dalam kubah. Teknik ini esensial untuk menginspeksi permukaan melengkung yang sangat reflektif (seperti tutup kaleng minuman aluminium atau kemasan blister foil obat) tanpa menimbulkan titik pantulan silau (hotspot).
Pelajari lebih lanjut mengenai pemilihan hardware sensor dan perangkat pendukung pada katalog industrial camera PT Berkah Solusi Mandiri.
5. Metode Deteksi Cacat Berbasis Aturan (Rule-Based Defect Detection)
Metode konvensional berbasis aturan matematis (rule-based vision) adalah pendekatan standar yang sangat andal apabila karakteristik cacat memiliki batas geometris yang terdefinisi secara pasti:
- Binarization & Thresholding: Mengubah citra skala abu-abu menjadi biner hitam-putih berdasarkan ambang batas intensitas tertentu untuk mengisolasi area cacat dari latar belakang.
- Edge Detection & Gradient Filtering: Menghitung gradien perubahan intensitas piksel (seperti operator Sobel atau Canny) untuk melacak garis kontur goresan, retakan, atau batas tepi material.
- Blob Analysis: Mengelompokkan piksel-piksel anomali yang saling tersambung menjadi satu entitas (blob), lalu menghitung atribut fisiknya seperti luas area, diameter ekuivalen, sirkularitas, dan rasio aspek. Jika luas blob melebihi batas toleransi, part diklasifikasikan sebagai NG.
- Geometric Pattern Matching: Membandingkan bentuk fisik objek aktual dengan model referensi CAD/Golden Template menggunakan korelasi normalisasi (Normalized Cross-Correlation) untuk mendeteksi komponen yang hilang atau patah.
- Caliper Measurement: Menempatkan instrumen jangka sorong virtual untuk mengukur jarak antar dua tepi kontur secara presisi setingkat sub-piksel.
6. Metode Deteksi Berbasis AI & Deep Learning untuk Anomali Organik
Ketika menghadapi material dengan tekstur acak atau variasi tampilan alami yang luas (seperti produk cor logam kasar, serat kain tekstil, kayu, atau biskuit makanan), metode rule-based sering kali mengalami kebuntuan dan menghasilkan false reject tinggi. Pada kondisi ini, teknologi AI Deep Learning (Convolutional Neural Networks / CNN) menjadi solusi unggulan:
- Supervised Defect Classification: Model dilatih menggunakan ribuan citra sampel cacat berlabel (misalnya label "crack", "dent", "oil stain") sehingga sistem mampu mengidentifikasi dan mengelompokkan jenis cacat secara otomatis.
- Unsupervised Anomaly Detection: Pendekatan revolusioner di mana model AI hanya dilatih menggunakan citra produk berkualitas baik (Good Samples Only). Sistem mempelajari karakteristik normal produk secara mandiri. Ketika muncul variasi bentuk atau tekstur asing yang menyimpang dari pola normal, sistem seketika menandainya sebagai anomali tanpa perlu mengumpulkan ribuan sampel produk cacat terlebih dahulu.
- Pengendalian False Positive & Validasi: Melalui pengaturan ambang skor kepercayaan (confidence threshold) dan validasi dataset silang, sistem AI dapat disetel agar tidak menolak produk yang hanya memiliki variasi estetika minor yang masih dapat diterima pasar.
7. Siklus Alur Eksekusi Penanganan Produk NG di Jalur Produksi
Ketika kamera mendeteksi keberadaan cacat pada suatu produk, sistem vision mengeksekusi urutan penanganan penolakan secara terkoordinasi dengan controller mesin:
8. Tantangan Umum di Lantai Pabrik & Solusi Rekayasanya
Mengembangkan sistem deteksi cacat di laboratorium sangat berbeda dengan implementasi nyata di lantai produksi yang penuh dengan variabel gangguan:
- Pantulan Silau (Specular Reflection): Pada permukaan logam poles atau kemasan plastik transparan, pantulan cahaya langsung dapat membutakan sensor. Solusi: Pasang filter polarisasi silang (cross-polarization) pada lensa dan lampu, atau gunakan dome lighting difus.
- Pergeseran Posisi Part di Konveyor: Part tidak selalu meluncur pada orientasi sudut yang sama persis. Solusi: Terapkan tool Pattern Match Coordinate Fixturing yang secara otomatis mencari fitur acuan (landmark) part, lalu merotasikan seluruh area pengujian (ROI) mengikuti sudut part sebelum evaluasi cacat dijalankan.
- Fluktuasi Cahaya Ruangan (Ambient Light Interference): Sinar matahari siang hari atau lampu pabrik yang berkedip dapat merusak konsistensi kontras. Solusi: Gunakan lampu LED strobing berkekuatan tinggi yang dipicu dalam durasi sangat singkat (puluhan mikrodetik) dipadukan dengan filter optik narrow band-pass pada lensa.
- Getaran Mekanis Mesin: Getaran motor konveyor dapat mengendurkan baut lensa dan menggeser fokus optik. Solusi: Gunakan lensa industri berstandar ruggedized yang dilengkapi sekrup pengunci mekanis (locking screws) dan pasang braket kamera pada tiang terpisah dari konveyor.
9. Contoh Kasus Aplikasi di Berbagai Sektor Manufaktur
Kamera inspeksi industri untuk deteksi cacat telah membuktikan efektivitasnya di berbagai lini produksi tanah air:
- Sektor Otomotif: Deteksi cacat porositas dan blowhole pada kepala silinder aluminium mesin transmisi sebelum proses machining akhir.
- Sektor Elektronik: Deteksi jembatan solder (solder bridge), komponen resistor terbalik, dan sisa fluks pada perakitan Printed Circuit Board.
- Sektor Kemasan & F&B: Deteksi kebocoran seal termal pouch saus, label miring pada toples selai, dan cetakan barcode yang pudar.
- Sektor Farmasi: Inspeksi 100% kelengkapan kapsul obat di dalam kemasan blister transparan dan deteksi retak rambut pada ampul kaca injeksi.
10. Metodologi Proof of Concept (PoC): 6 Langkah Wajib Sebelum Pemasangan
Untuk memitigasi risiko investasi dan membuktikan tingkat keberhasilan deteksi sebelum perangkat dipasang di lini produksi, PT Berkah Solusi Mandiri selalu menerapkan metodologi Proof of Concept (PoC) berbasis sampel empiris:
- Pengumpulan Sampel Produk Nyata: Pelanggan menyediakan sampel produk Good (standar mutu) dan sampel produk NG yang memuat seluruh ragam cacat nyata dari lantai produksi.
- Penentuan Kriteria Cacat Kritis: Mendefinisikan ukuran cacat terkecil yang wajib terdeteksi dan batas variasi yang masih dapat ditoleransi.
- Eksplorasi Kombinasi Optik & Lighting di Laboratorium: Tim engineer menguji beragam jenis lensa, jarak kerja, sudut pencahayaan, dan tipe sensor kamera untuk mencari kontras visual tertinggi.
- Pengambilan Dataset Citra Standar: Merekam kumpulan citra sampel Good dan NG dengan parameter pencahayaan terkontrol.
- Benchmarking Algoritma Pemrosesan: Menguji keandalan tool vision (rule-based maupun deep learning) untuk memastikan tingkat akurasi di atas 99,8%.
- Laporan Validasi & Simulasi Cycle Time: Menyajikan laporan teknis komprehensif beserta simulasi kecepatan eksekusi algoritma dalam milidetik kepada pelanggan.
11. Kesimpulan
Kamera inspeksi industri untuk deteksi cacat otomatis adalah benteng pertahanan utama manufaktur dalam mewujudkan target kualitas tanpa kompromi. Dengan mengintegrasikan sistem optik yang tepat, pencahayaan khusus yang menonjolkan fitur mikro, dan algoritma cerdas yang tangguh, pabrik dapat mencegah produk cacat lolos ke pasar, menekan biaya pengerjaan ulang (rework), dan memastikan kepatuhan standar industri global secara berkelanjutan.
Uji Sampel dan Solusi Deteksi Cacat Bersama PT Berkah Solusi Mandiri
Ingin memastikan apakah cacat produk di pabrik Anda dapat dideteksi secara otomatis dengan kamera inspeksi industri? Kirimkan sampel produk Good dan NG Anda ke laboratorium PT Berkah Solusi Mandiri (BSM) untuk pengujian Proof of Concept (PoC) secara gratis dan komprehensif.
Pelajari ragam portofolio hardware kami pada katalog smart camera atau jadwalkan diskusi teknis bersama tim vision engineer kami melalui halaman Kontak Kami.